[QForm으로 읽는 소성가공 #6] 알루미늄 압출 Charge Weld, 스크랩 길이는 항상 같을까?
[QForm으로 읽는 소성가공 #6] 알루미늄 압출 Charge Weld, 스크랩 길이는 항상 같을까?
QForm UK를 활용한 멀티 캐비티 및 연속 빌렛의 Charge Weld 거동과 스크랩 길이 예측
논문 정보
논문명: Charge Weld Evolution in Profile Extrusion: Variability Across Billets and Multi-Profile Designs
저자: Ivan Kniazkin, Ivan Kulakov, Nikolay Biba
저널: Key Engineering Materials, Vol. 1048, 2026, pp. 93–107
주제: QForm UK를 이용한 알루미늄 압출 Charge Weld 거동 및 스크랩 길이 분석
한 줄 요약
Charge Weld 길이는 일정한 값이 아니라 금형 내부의 소재 체류시간, 멀티 캐비티의 유동 균형, 연속 빌렛에 따른 열적 안정화 상태에 따라 크게 달라질 수 있습니다.
이런 경험 없으셨나요?
같은 금형인데 프로파일마다 스크랩 길이가 다르다
멀티 캐비티 금형에서는 각 프로파일의 포트 구조와 유동 조건이 달라 Charge Weld가 사라지는 위치도 서로 달라질 수 있습니다.첫 번째 빌렛 기준으로 절단 길이를 정했다
연속 압출에서는 초기 빌렛과 공정이 안정화된 이후 빌렛의 금형 온도와 소재 유동 상태가 다르기 때문에 Charge Weld 길이도 달라질 수 있습니다.불량을 피하려다 스크랩을 너무 많이 버린다
보수적인 절단 길이를 적용하면 품질은 확보할 수 있지만 필요 이상의 정상 압출재까지 스크랩으로 제거하면서 수율이 감소합니다.Charge Weld란?
알루미늄 직접 압출에서 이전 빌렛의 잔류 소재가 금형 내부에 남아 있는 상태에서 새로운 빌렛이 투입되면 두 소재가 일정 구간 동안 혼재하게 됩니다.

구 빌렛
이전 압출 사이클에서 포트와 Welding Chamber 등에 남아 있는 소재입니다.신 빌렛
새롭게 투입된 빌렛이 기존 소재를 밀어내면서 금형 내부를 점차 채우게 됩니다.Mixed Zone
구 빌렛과 신 빌렛이 함께 존재하는 구간으로, 일반적으로 제품에서 제거해야 하는 Charge Weld 영역입니다.Charge Weld 길이를 결정하는 핵심
논문에서는 Charge Weld 길이를 결정하는 가장 중요한 물리적 원인을 금형 내부 소재의 Transit Time, 즉 체류시간 차이로 설명합니다.
빠른 유동 경로포트와 Welding Chamber를 빠르게 통과한 신 빌렛 소재가 프로파일에 먼저 도달합니다. |
느린 유동 경로Dead Metal Zone 주변이나 체적이 큰 포트에 존재하는 구 빌렛 소재는 더 늦게 배출됩니다. |
핵심 원리
가장 빠른 소재와 가장 느린 소재의 체류시간 차이가 작을수록 Charge Weld 구간도 짧아집니다. 따라서 포트 및 Feeding Zone의 유동 균형이 스크랩 감소에 매우 중요합니다.QForm 해석은 실제와 얼마나 일치할까?
연구에서는 QForm UK에서 계산한 신/구 빌렛 분포와 실제 압출재 Macro Section을 Stop-mark 기준 600, 750, 900 mm 위치에서 비교했습니다.
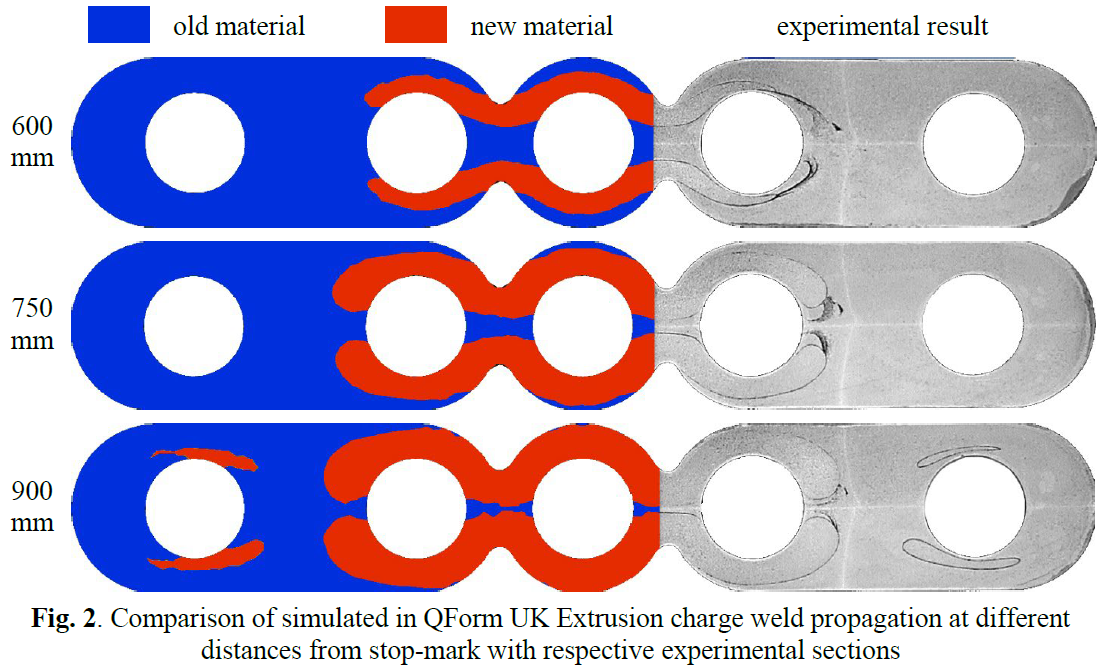
| Stop-mark 거리 | 실험 New Material | QForm 해석 |
|---|---|---|
| 600 mm | 17.81% | 17.20% |
| 750 mm | 30.24% | 30.22% |
| 900 mm | 38.41% | 41.88% |
해석 신뢰성
600 mm와 750 mm 위치에서는 실험과 해석의 차이가 0.6 percentage-point 이하였으며, QForm 해석이 실제 Charge Weld 진행 과정을 매우 유사하게 재현했습니다.Case 1. 멀티 캐비티에서는 모두 같을까?
International Extrusion Benchmark 2023 금형에서는 하나의 금형에서 3개의 Hollow Tube를 동시에 압출하되, 각 캐비티의 포트와 베어링 구조를 서로 다르게 설계했습니다.
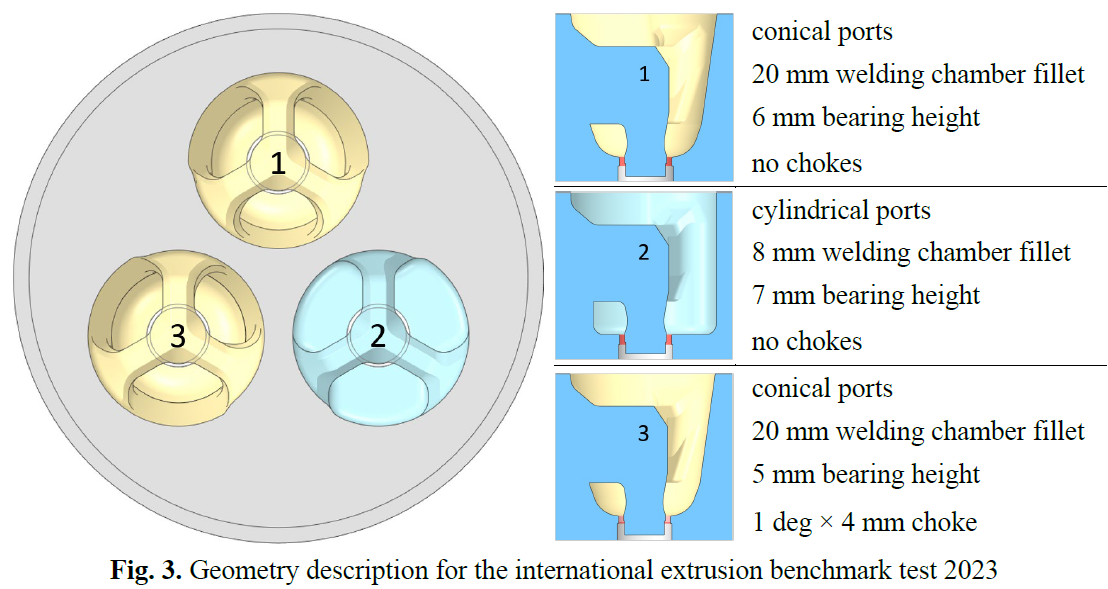
프로파일 1
Conical 포트, Welding Chamber Fillet 20 mm, 베어링 높이 6 mm 조건을 적용했습니다.프로파일 2
Cylindrical 포트와 상대적으로 큰 포트 체적을 갖는 구조로 인해 구 빌렛 소재의 교체 시간이 길어졌습니다.프로파일 3
Conical 포트와 Local Choke를 적용하여 프로파일 1, 2와 다른 유동 조건을 형성했습니다.같은 금형에서도 Charge Weld는 다르다
QForm 해석과 실험 결과, 3개의 프로파일 중 프로파일 2의 Charge Weld가 다른 프로파일보다 뚜렷하게 길게 나타났습니다.

원인은 포트 체적
프로파일 2는 다른 캐비티보다 포트 내부 소재 체적이 커 이전 빌렛 소재가 완전히 교체되기까지 더 긴 시간이 필요했습니다.실무적으로 중요한 이유
멀티 캐비티 금형에서 하나의 프로파일만 기준으로 스크랩 길이를 결정하면 다른 프로파일에는 Charge Weld가 남아 있을 수 있습니다.Case 2. 비대칭 프로파일 배치의 영향
두 번째 사례에서는 서로 비대칭인 2개의 프로파일을 후공정에서 회전시키지 않고 바로 취급하기 위해 Mirrored 배치가 아닌 Translated 형태로 금형에 배치했습니다.
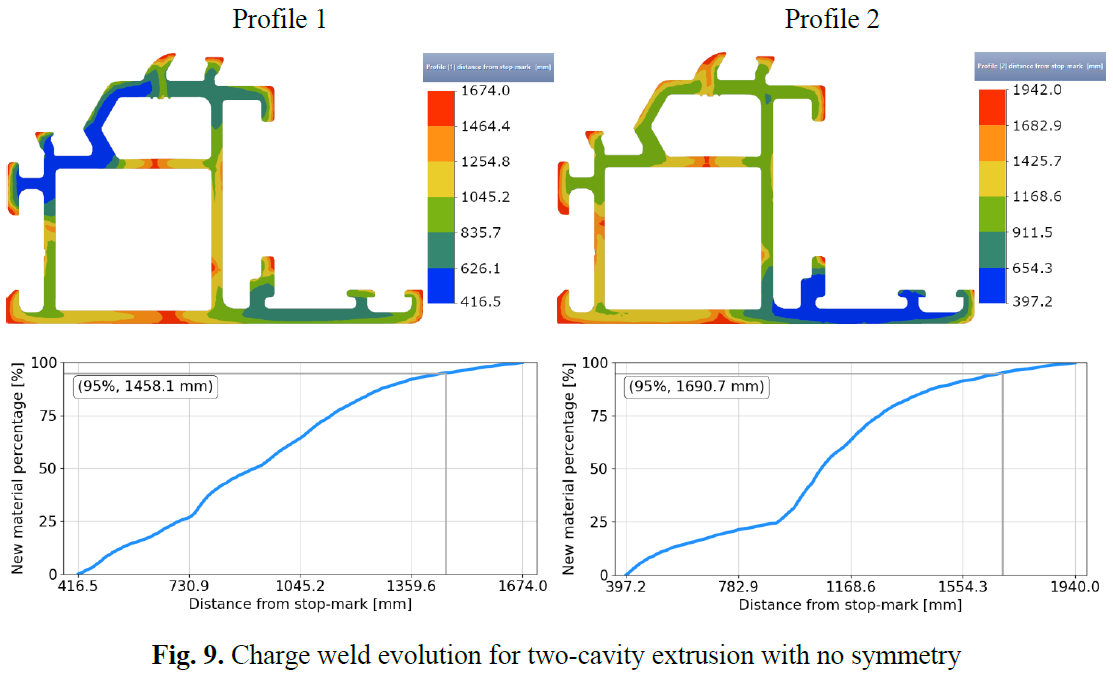
| 평가 기준 | 프로파일 1 | 프로파일 2 |
|---|---|---|
| 100% New Material | 1,674 mm | 1,940 mm |
| 95% Criterion | 1,458.1 mm | 1,690.7 mm |
| 차이 | - | 약 +16% |
왜 프로파일 별 절단 길이가 필요한가?
프로파일 1과 프로파일 2는 동일한 빌렛에서 동시에 압출되지만 각각의 포트 면적, 포트 체적, 중심축으로부터의 위치 및 베어링 조건이 다릅니다.
프로파일 1 기준으로 절단프로파일 1에서는 Charge Weld가 제거되었더라도 프로파일 2에는 구 빌렛 소재가 남아 있을 수 있습니다. |
가장 긴 프로파일 기준품질 확보를 위해 일반적으로 가장 긴 Charge Weld를 갖는 프로파일 기준으로 절단 길이를 설정해야 합니다. |
설계 단계에서 해결하는 방법
각 Cavity의 포트 체적과 유동량을 균형 있게 설계하면 프로파일 간 Charge Weld 차이를 줄이고 전체 스크랩을 감소시킬 수 있습니다.Case 3. 첫 번째 빌렛만 보면 안 되는 이유
연속 압출이 시작되면 초기에는 금형 전체가 열적으로 안정화되지 않은 상태입니다. 빌렛이 반복해서 압출되면서 금형 온도와 포트 내부 유동 조건이 계속 변화합니다.
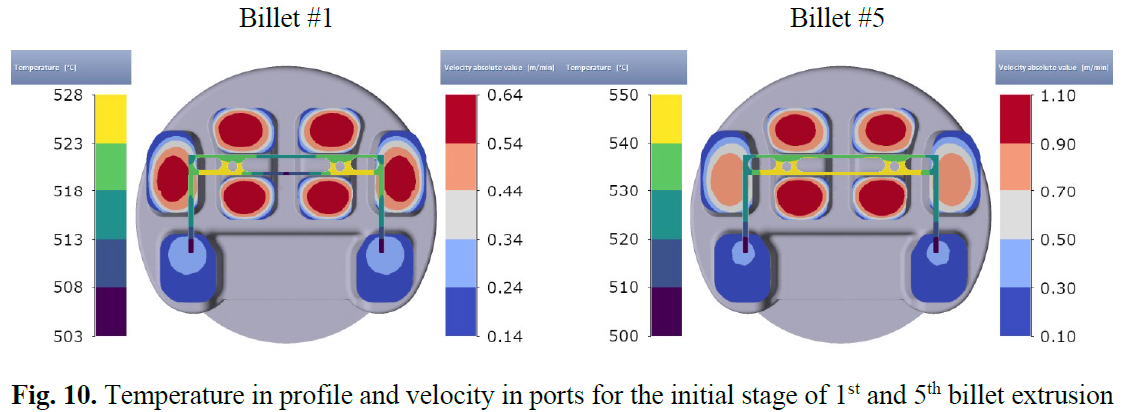
빌렛 #1
공정 시작 직후에는 금형 내부 온도와 유동 상태가 아직 안정되지 않은 상태입니다.빌렛 #5
연속 압출에 의해 금형의 온도 분포와 포트 유동이 변화하면서 Charge Weld 진행 거리도 크게 달라졌습니다.Charge Weld 길이, 최대 70% 증가
연속 빌렛 해석 결과 Charge Weld 길이는 첫 번째 빌렛의 2,819.0 mm에서 다섯 번째 빌렛의 4,791.7 mm까지 증가했습니다.
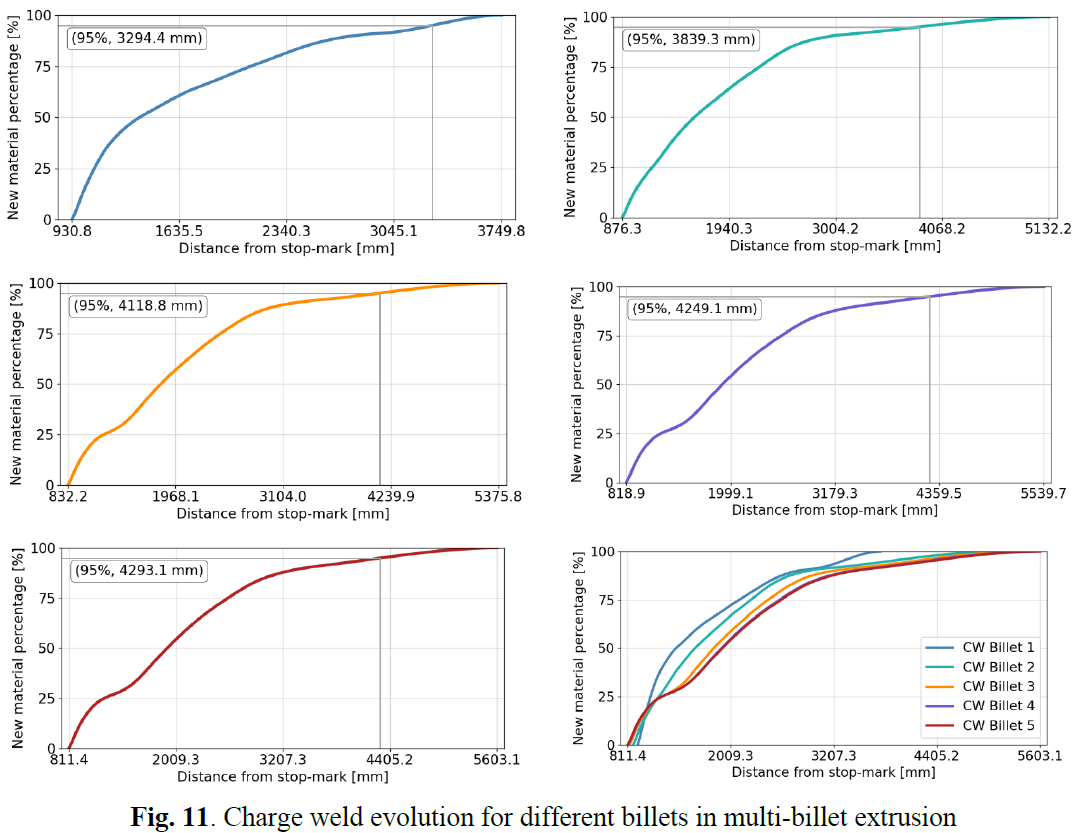
| 빌렛 | Charge Weld Length | 이전 빌렛 대비 |
|---|---|---|
| #1 | 2,819.0 mm | - |
| #2 | 4,255.9 mm | +51.0% |
| #3 | 4,543.6 mm | +6.8% |
| #4 | 4,720.8 mm | +3.9% |
| #5 | 4,791.7 mm | +1.5% |
빌렛 #1 → #5
Charge Weld 길이가 총 +70.1% 증가했습니다. 반면 빌렛 #4와 #5의 차이는 +1.5%에 불과해 공정이 점차 안정화되고 있음을 확인할 수 있습니다.왜 연속 빌렛에서 달라질까?
논문에서는 이러한 차이의 주요 원인을 연속 압출 과정에서 발생하는 금형과 프로파일의 열적 상태 변화로 설명합니다.

온도 분포 변화
연속 압출이 진행되면서 프로파일의 고온 영역은 더욱 뜨거워지고 일부 저온 영역은 상대적으로 낮아지면서 단면 내 온도 차이가 증가했습니다.포트 유속 변화
온도 변화는 소재의 변형저항과 포트 내부 유동속도를 변화시키면서 각 Flow Path의 체류시간을 변화시킵니다.결국 Charge Weld 변화
빠른 Flow Path와 느린 Flow Path 사이의 체류시간 차이가 달라지면서 Charge Weld 길이도 빌렛마다 달라집니다.스크랩을 줄이려면 무엇을 바꿔야 할까?
포트 체적 최소화금형 내부에 저장되는 구 빌렛 소재량을 줄이면 새로운 빌렛으로 교체되는 시간이 단축됩니다. |
포트 유동 균형각 Port를 통과하는 소재의 체류시간 차이를 줄여 Charge Weld 구간을 짧게 만들 수 있습니다. |
Cavity 간 유량 균형멀티 캐비티에서는 각각의 프로파일뿐 아니라 Cavity 사이의 평균 압출속도 차이까지 함께 검토해야 합니다. |
공정 안정화 고려스크랩 길이는 첫 번째 빌렛이 아니라 열적으로 안정화된 연속 생산조건까지 검토하여 결정하는 것이 중요합니다. |
QForm UK에서는 어떻게 활용할 수 있을까?
Charge Weld 위치 확인
구 빌렛과 신 빌렛의 분포를 프로파일 단면에서 직접 확인하여 Mixed Zone이 어느 위치까지 존재하는지 평가할 수 있습니다.프로파일 별 스크랩 길이 계산
멀티 캐비티 금형에서 각 프로파일의 Charge Weld 진행 거리를 각각 분석하여 필요한 절단 길이를 결정할 수 있습니다.연속 압출 해석
여러 빌렛을 연속으로 해석하여 금형 온도와 소재 유동이 안정화되는 과정까지 평가할 수 있습니다.금형 설계 최적화
포트 크기와 체적, Welding Chamber 및 베어링 조건을 변경하면서 Charge Weld와 스크랩 길이 감소 효과를 사전에 비교할 수 있습니다.왜 이 논문이 중요한가?
핵심 결론 1
Charge Weld 길이는 단순한 공정 상수가 아니라 포트와 Welding Chamber를 통과하는 소재의 체류시간 차이에 의해 결정됩니다.핵심 결론 2
멀티 캐비티 금형에서는 Cavity마다 Charge Weld 길이가 다를 수 있으므로 프로파일 별 평가가 필요합니다.핵심 결론 3
연속 압출에서는 열적 안정화 과정 때문에 첫 번째 빌렛과 안정화된 빌렛의 Charge Weld 길이가 크게 달라질 수 있습니다.핵심 결론 4
본 연구의 산업 사례에서는 첫 번째와 다섯 번째 빌렛의 Charge Weld 길이가 최대 +70.1%까지 차이를 보였습니다.실무 메시지
스크랩 길이는 경험적으로 고정하기보다 QForm 해석을 이용해 프로파일 별·빌렛 별 Charge Weld 거동을 확인하고, 실제 생산조건에 맞게 결정하는 것이 중요합니다.문의 및 상담
(주)CAE테크놀러지
전화: 02-2658-5695
이메일: info@caetech.co.kr
#QForm #QFormUK #QFormExtrusion #압출 #알루미늄압출 #압출해석 #ChargeWeld #TransverseWeld #압출결함 #연속압출 #Scrap #ScrapReduction #스크랩 #스크랩개선 #수율개선 #PortholeDie #포트홀금형 #포트다이 #멀티캐비티 #MultiCavity #Multi-profile #멀티프로파일 #PortDesign #BearingDesign #금형설계 #압출금형 #공정설계 #BilletOnBillet #FEM #CAE #CAE테크놀러지