[QForm으로 읽는 소성가공 #8] 알루미늄 압출 금형의 질소 냉각, 정말 효과가 있을까?
[QForm으로 읽는 소성가공 #8] 알루미늄 압출 금형의 질소 냉각, 정말 효과가 있을까?
QForm을 활용한 연속 Billet 압출과 Liquid Nitrogen Cooling의 열적 거동 분석
논문 정보
논문명: Transient Thermal Analysis of Multiple Extrusion Runs with Nitrogen Cooling by Means of QForm Code
저자: Riccardo Pelaccia, Sara Di Donato, Marco Negozio, Nicola Lai, Barbara Reggiani, Lorenzo Donati
저널: Key Engineering Materials, Vol. 1048, 2026, pp. 151–164
주제: QForm을 이용한 연속 Billet 압출 공정의 열적 거동과 Liquid Nitrogen Cooling 효과 분석
한 줄 요약
질소 냉각의 효과는 냉각 유무보다 냉각 채널의 위치와 유동 설계가 더 중요하며, QForm을 이용하면 연속 Billet 압출 중 금형의 온도 변화와 실제 냉각 효과를 정량적으로 분석할 수 있습니다.
왜 압출 금형을 냉각할까?
국부 과열 방지
압출 과정에서는 소재의 소성변형과 마찰에 의해 Bearing과 Welding Chamber 주변에서 높은 열이 발생합니다.Profile 품질 안정화
금형 내 온도 편차가 커지면 소재의 변형저항과 유동속도가 달라져 Profile 속도 불균형과 형상 편차가 발생할 수 있습니다.생산성과 금형 수명
적절한 냉각을 적용하면 출구 온도를 관리하면서 Ram Speed를 높이고, 과열에 의한 금형 열화도 줄일 수 있습니다.그렇다면 질소 냉각은 항상 효과적일까?
Liquid Nitrogen은 약 -196°C의 매우 낮은 온도를 갖기 때문에 강력한 냉각 능력을 갖습니다. 하지만 실제 금형에서의 냉각 효과는 Nitrogen이 지나가는 채널 형상과 위치, 유량 분배에 크게 좌우됩니다.
즉, 질소를 공급한다고 해서 Bearing이나 Mandrel의 온도가 자동으로 충분히 낮아지는 것은 아닙니다.
이번 연구에서는 어떻게 검증했을까?
연구에서는 AA6082 소재를 이용해 실제 Porthole Die 압출 시험을 수행하고, 금형 내부에 여러 Thermocouple을 설치하여 온도를 직접 측정했습니다.
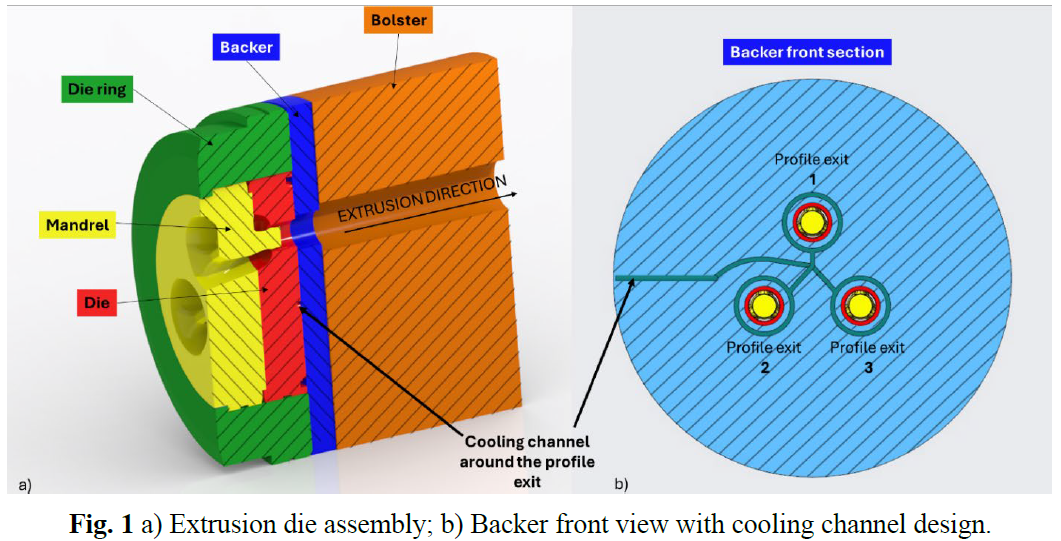
| 항목 | 실험 조건 |
|---|---|
| 소재 | AA6082 |
| Billet 크기 | Ø279 × 680 mm |
| Ram Speed | 4.4 mm/s |
| 초기 Billet 온도 | 480°C |
| 초기 금형 온도 | 480°C |
| 연속 압출 | 총 15 Billets |
| 질소 냉각 | Billet #6 ~ #12 |
금형 내부 온도는 어떻게 측정했을까?
총 11개의 K-type Thermocouple을 금형의 서로 다른 위치에 배치하여 Backer, Bearing, Mandrel 및 Die Ring 영역의 온도를 측정했습니다.
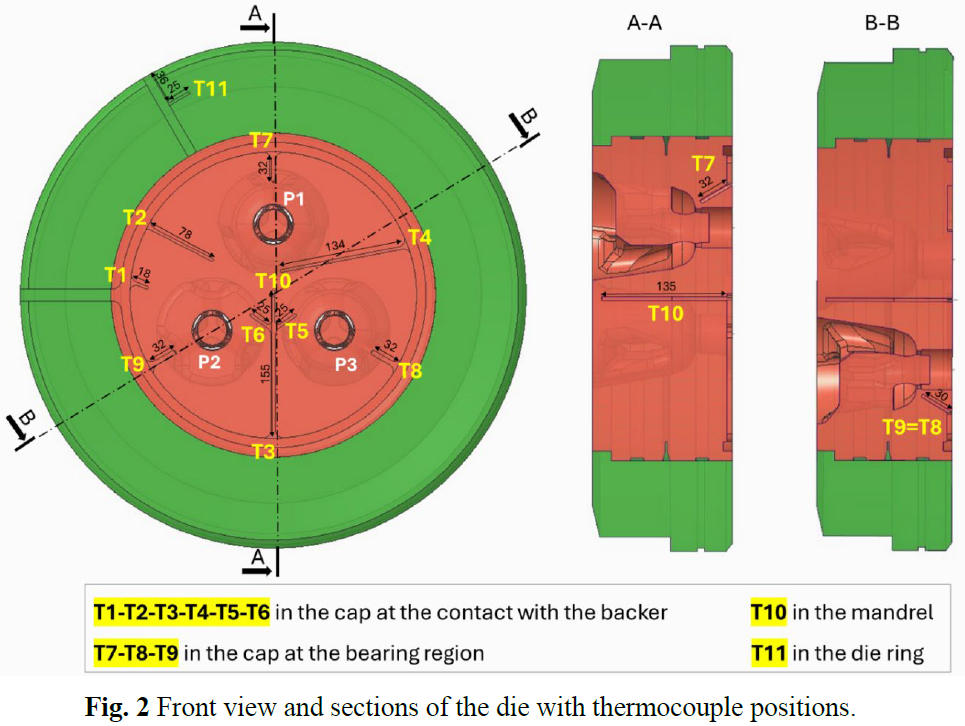
T1 ~ T6
Cooling Channel과 접촉하는 Backer 영역에 배치하여 질소 냉각 경로에 따른 온도 변화를 측정했습니다.T7 ~ T9
3개의 Profile Bearing Exit 인근에 배치하여 각 Profile 주변의 금형 온도를 확인했습니다.T10 / T11
T10은 Mandrel 내부, T11은 Die Ring 부근에 배치하여 금형 내부와 외곽의 열적 거동을 비교했습니다.핵심 아이디어: 1D + 3D Dual-Step 해석
Liquid Nitrogen의 실제 유동과 상변화까지 3D로 모두 계산하면 매우 높은 계산 비용이 필요합니다. 연구에서는 이를 해결하기 위해 1D Cooling Model과 QForm 3D Extrusion 해석을 결합했습니다.
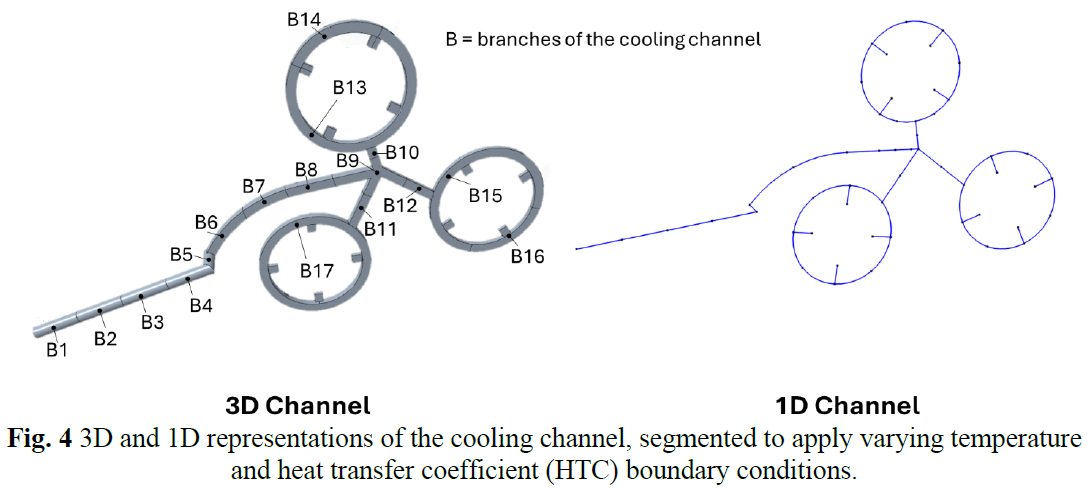
STEP 1. 1D Cooling Model
Cooling Channel 내부의 Nitrogen 온도와 Heat Transfer Coefficient를 계산합니다.STEP 2. QForm 3D Extrusion
1D 해석에서 얻은 Nitrogen Temperature와 HTC를 QForm Cooling Channel의 Boundary Condition으로 적용합니다.장점
복잡한 3D Fluid 해석 없이도 Nitrogen Cooling의 영향을 실제 압출 공정의 소재 유동, 금형 온도 및 하중과 함께 계산할 수 있습니다.QForm에서는 Cooling Channel을 어떻게 적용했을까?
QForm에서는 Cooling Channel을 Die와 별도의 Solid Model로 불러온 후 QShape에서 금형 내부의 냉각 채널 형상으로 변환하여 해석에 적용했습니다.
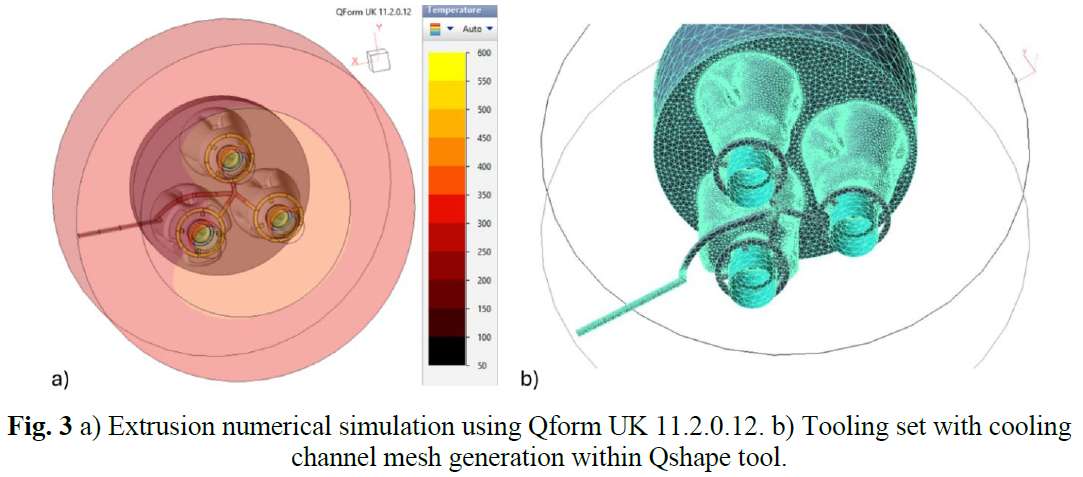
Channel Geometry 반영
실제 Cooling Channel의 형상을 금형 내부 Mesh에 반영할 수 있습니다.위치별 HTC 적용
Cooling Channel 전체에 동일한 냉각 조건을 주는 것이 아니라 위치별로 서로 다른 HTC와 Nitrogen Temperature를 적용했습니다.연속 Billet 해석
Whole Billet Length Simulation을 이용하여 15개의 Billet을 연속적으로 해석하고 Billet 교환 시간까지 고려했습니다.Cooling Channel의 모든 위치에서 냉각 효과가 같을까?
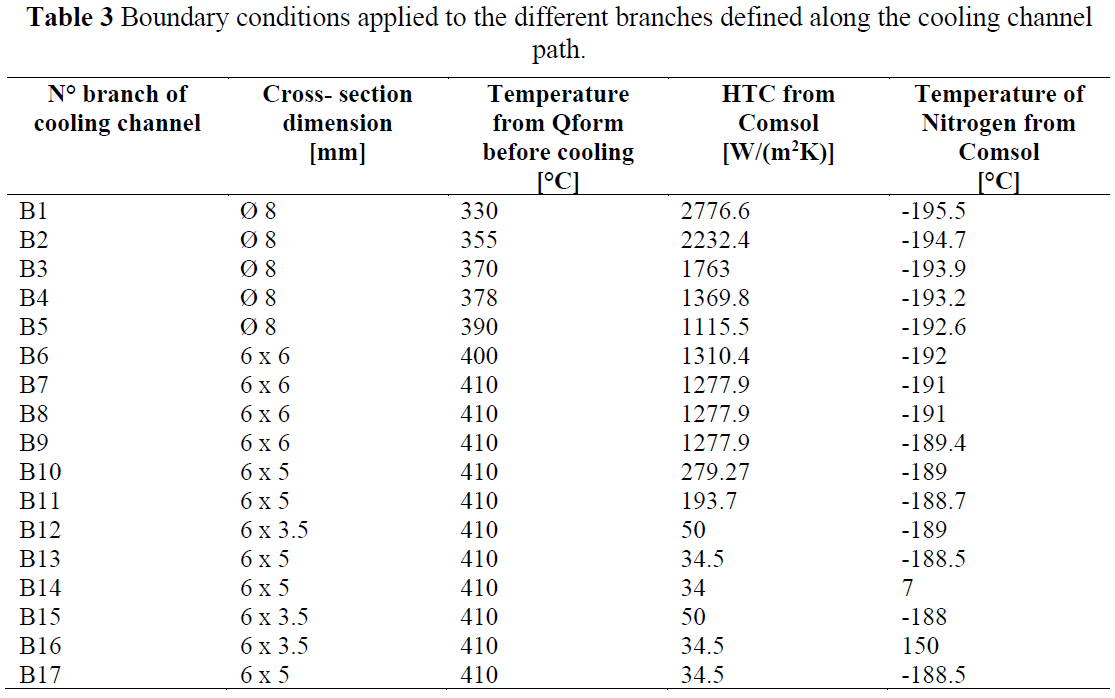
그렇지 않았습니다. Nitrogen은 Cooling Channel을 통과하면서 점차 가열되고 일부는 기화하기 때문에 위치에 따라 열전달 성능이 크게 달라졌습니다.
Inlet 부근
B1 영역에서는 HTC가 약 2,777 W/m²K, Nitrogen 온도는 약 -195.5°C로 매우 높은 냉각 성능을 보였습니다.중간 영역
Channel을 따라 이동하면서 Nitrogen이 가열되고 HTC가 점차 감소했습니다.말단 영역
일부 영역에서는 HTC가 약 34~50 W/m²K 수준까지 낮아졌으며, B16에서는 Nitrogen 온도가 약 150°C까지 상승해 냉각 효과가 크게 감소했습니다.냉각 전, 금형 온도는 어떻게 변화했을까?
압출 초기에는 금형 전체가 아직 열적으로 안정되지 않았지만, 연속 Billet이 진행되면서 약 4번째 Billet부터 Quasi Steady-State에 가까운 상태가 형성되었습니다.
| 위치 | 냉각 전 안정 온도 |
|---|---|
| Backer | 약 430 ~ 445°C |
| Bearing 인근 | 약 468 ~ 490°C |
| Mandrel | 약 530°C |
| Profile Exit | 약 560°C |
실무 포인트
압출 초기 Billet과 안정화 이후 Billet의 금형 온도는 다르기 때문에 열해석이나 공정 평가 시 단일 Billet만 보는 것보다 연속 압출 조건을 함께 확인하는 것이 중요합니다.Liquid Nitrogen을 공급하자 무엇이 달라졌을까?
Billet #6부터 Liquid Nitrogen Cooling을 적용하자 Cooling Channel 주변 온도는 크게 감소했지만 모든 위치가 동일하게 냉각되지는 않았습니다.
Cooling Inlet 부근
T1 온도는 약 365°C에서 시작해 Billet #12에서는 약 234°C까지 감소했습니다.중간 Cooling Channel
T3, T4 영역은 약 320°C 수준으로 안정화되었습니다.Profile 2 주변
T6 영역은 약 360°C로 유지되어 다른 위치보다 약 40°C 높았으며, Cooling Channel의 냉각 불균형이 확인되었습니다.Bearing은 얼마나 냉각됐을까?
Cooling Channel 주변에서는 큰 온도 감소가 나타났지만 실제 Profile의 Bearing Exit 부근에서는 그 효과가 상대적으로 제한적이었습니다.
Profile 3가장 큰 냉각 효과가 나타났으며, Bearing 인근 온도가 약 445°C에서 417°C까지 감소했습니다. |
Profile 1 & 2Bearing 인근의 온도 감소는 약 10°C 수준으로 비교적 작았습니다. |
왜 차이가 발생했을까?
Profile 3은 Main Cooling Branch에서 Nitrogen이 더 직접적으로 공급되는 위치에 있었기 때문에 다른 Profile보다 냉각 효과가 크게 나타났습니다.Mandrel은 거의 냉각되지 않았다
Mandrel에 위치한 T10은 Nitrogen Cooling 적용 전후 모두 약 520°C 수준을 유지했습니다.
원인
Cooling Channel이 Mandrel에서 너무 멀리 위치했기 때문에 냉각 효과가 내부 영역까지 충분히 전달되지 않았습니다.실무 메시지
Cooling Capacity가 충분하더라도 Channel이 실제 Hot Spot에서 멀리 떨어져 있다면 필요한 영역을 효과적으로 냉각하기 어렵습니다.Profile Exit 온도는 얼마나 낮아졌을까?
Profile 1의 출구 온도는 Nitrogen Cooling 적용 전 약 560°C에서 적용 후 약 550°C로 감소했습니다.
약 10°C 감소
Cooling Channel 입구에서는 큰 온도 저감이 나타났지만 Profile Exit에서는 약 10°C 감소에 그쳤습니다. 연구에서는 그 원인을 Nitrogen 자체의 냉각 능력이 아니라 Cooling Channel Layout의 비효율로 판단했습니다.QForm 해석은 실제 온도를 얼마나 잘 예측했을까?
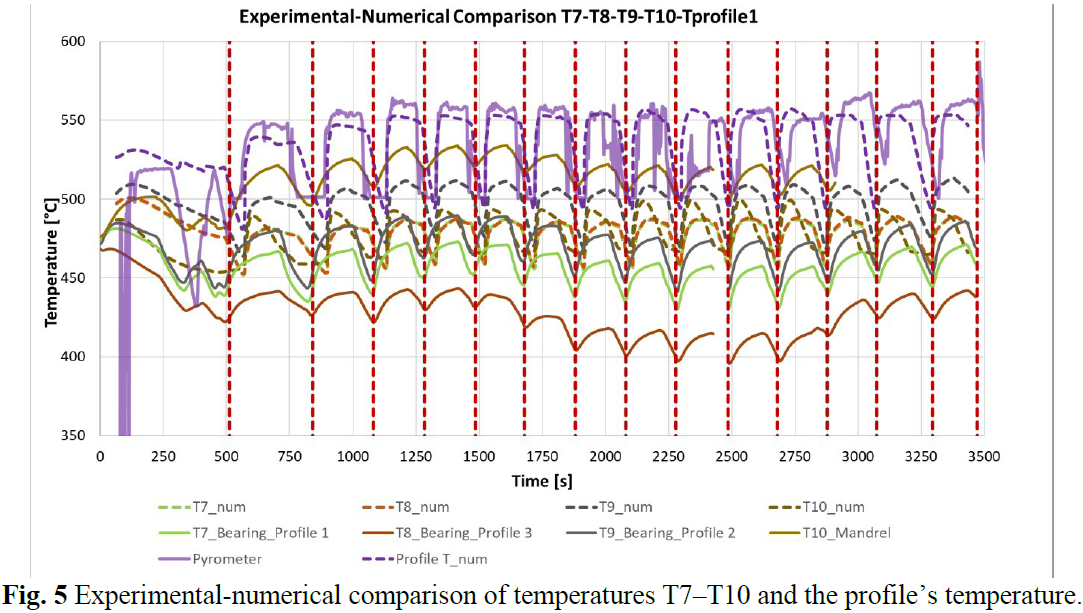
Backer 영역
대부분의 Thermocouple에서 실험과 해석의 온도 변화가 매우 유사하게 나타났습니다.Bearing 영역
일부 센서 위치에서는 약 20~40°C 수준의 차이가 있었지만 전체적인 온도 변화 경향은 잘 재현했습니다.전체적인 정확도
연구에서는 일반적으로 약 20°C 이하, 최대 약 30°C 수준의 오차로 연속 Billet의 열적 거동을 예측했습니다.압출 하중도 실제와 비교했다
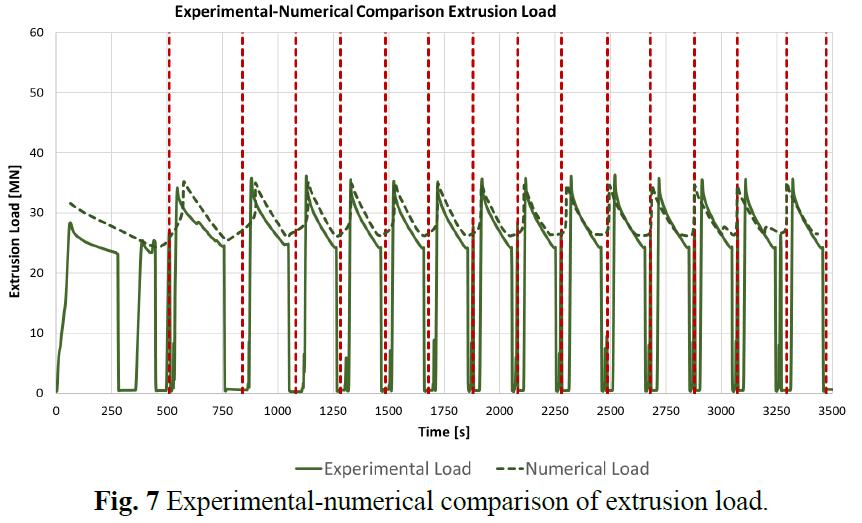
15개 Billet의 전체 압출 하중을 실험과 QForm 해석에서 비교한 결과, 첫 번째 Billet의 초기 과도 상태를 제외하면 두 번째 Billet부터 매우 유사한 결과가 나타났습니다.
왜 중요한가?
온도뿐 아니라 Extrusion Load도 실제와 잘 일치했다는 것은 QForm 모델이 연속 압출에서 발생하는 열·소재 유동·하중의 변화를 함께 현실적으로 재현하고 있음을 보여줍니다.이번 연구에서 가장 중요한 결과
| 항목 | 결과 |
|---|---|
| Cooling Inlet | 약 365°C → 234°C |
| 최대 Bearing 온도 감소 | 약 28°C |
| Profile Exit 온도 감소 | 약 10°C |
| Mandrel 냉각 효과 | 거의 없음 |
| 해석과 실험 온도 차이 | 대부분 약 20°C 이하 |
| 압출 하중 | Billet #2 이후 실험과 매우 유사 |
왜 Cooling Channel 설계가 중요할까?
Hot Spot과의 거리Bearing이나 Mandrel과 채널이 멀면 Liquid Nitrogen을 사용하더라도 실제 필요한 위치의 온도를 낮추기 어렵습니다. |
유량 분배Branch별 유량이 불균형하면 특정 Profile만 과도하게 냉각되고 다른 Profile에는 충분한 냉각이 전달되지 않을 수 있습니다. |
Channel 단면Channel의 크기와 형상은 Pressure Drop, Nitrogen Velocity 및 HTC에 직접적인 영향을 줍니다. |
Nitrogen 기화Nitrogen이 Channel 내부에서 가열되고 기화하면 downstream 영역의 열전달 성능이 크게 낮아질 수 있습니다. |
실무에서는 어떻게 활용할 수 있을까?
금형 설계Cooling Channel을 Bearing 및 열집중 영역에 더 가깝게 배치하고 Branch별 유량을 균형 있게 설계할 수 있습니다. |
공정 설계Ram Speed와 Nitrogen Cooling 조건을 함께 검토하여 Profile Exit Temperature와 생산성을 최적화할 수 있습니다. |
생산 기술연속 Billet 압출 중 금형이 열적으로 안정화되는 과정을 확인하고 적절한 Cooling Start 조건을 검토할 수 있습니다. |
품질 관리Profile별 온도 편차를 확인하여 유동 불균형, 표면 품질 및 형상 편차 발생 가능성을 사전에 검토할 수 있습니다. |
QForm에서 주목할 기능
Cooling Channel Geometry
실제 냉각 채널 형상을 금형 내부에 구현하여 위치별 냉각 효과를 분석할 수 있습니다.Whole Billet Length Simulation
여러 개의 Billet을 연속적으로 해석하여 공정 초기부터 Thermal Steady-State에 도달하는 과정까지 확인할 수 있습니다.Transient Tool Temperature
금형 내부 각 위치의 시간에 따른 온도 변화를 확인하여 Hot Spot과 Cooling Effect를 평가할 수 있습니다.Coupled Extrusion Analysis
Cooling에 따른 금형 온도 변화뿐 아니라 소재 유동, Profile Exit Velocity, Extrusion Load 및 Die Stress에 미치는 영향까지 함께 검토할 수 있습니다.왜 이 논문이 중요한가?
핵심 결론 1
Liquid Nitrogen은 강력한 냉각 능력을 갖지만 Cooling Channel이 적절하게 설계되지 않으면 Bearing과 Mandrel에서 기대한 만큼의 온도 저감 효과를 얻기 어렵습니다.핵심 결론 2
Cooling Channel 내부에서는 Nitrogen의 온도와 HTC가 위치에 따라 크게 변하므로 전체 Channel에 동일한 냉각조건을 적용하는 단순 모델에는 한계가 있습니다.핵심 결론 3
QForm의 연속 Billet 해석을 이용하면 공정 초기부터 열적 안정화, Nitrogen Cooling 적용, Cooling 종료 이후까지 전체 Thermal History를 분석할 수 있습니다.핵심 결론 4
실험과 해석을 비교한 결과 금형 온도와 압출 하중 모두 전반적으로 높은 수준의 일치도를 보였습니다.실무 메시지
질소 냉각의 핵심은 “얼마나 차가운 냉매를 사용하는가”보다 “어디에, 어떤 형상의 채널을 배치하고 어떻게 유량을 분배하는가”에 있습니다. QForm 해석을 활용하면 금형 제작 전에 이러한 냉각 설계를 비교하고 최적화할 수 있습니다.문의 및 상담
(주)CAE테크놀러지
전화: 02-2658-5695
이메일: info@caetech.co.kr
#QForm #QFormUK #QFormExtrusion #알루미늄압출 #알루미늄 #Aluminum #압출해석 #압출금형 #질소냉각 #NitrogenCooling #쿨링 #LiquidNitrogen #CoolingChannel #금형냉각 #금형온도 #BearingTemperature #베어링온도 #출구온도 #프로파일출구온도 #ProfileTemperature #프로파일온도 #압출재온도 #PortholeDie #포트홀다이 #AA6082 #열해석 #금형설계 #공정설계 #압출생산성 #ExtrusionDie #ThermalAnalysis #FEM #CAE #CAE테크놀러지