[QForm으로 읽는 소성가공 #9] 열간 압출단조, 소재 온도와 마찰조건은 어떻게 결정할까?
[QForm으로 읽는 소성가공 #9]
열간 압출단조, 소재 온도와 마찰조건은 어떻게 결정할까?
QForm을 활용한 C45 탄소강 정밀 압출단조 공정의 온도·마찰조건 최적화
논문 정보
논문명:
Modelling and Optimization of the Precision Hot Forging/Extrusion Process of an Asymmetric C45E/1.1191 Carbon Steel Bearing Element
저자:
Antonio Nikolov, Anton Mihaylov, Dimiter Yankov
게재:
Engineering Proceedings, Vol. 100, 2025
주제:
QForm을 이용한 C45 탄소강 정밀 압출단조의 소재 온도 및 마찰조건 분석
한 줄 요약
열간 압출단조에서 소재 온도를 높이면 성형하중은 감소하지만 금형 온도는 상승합니다.
따라서 단순히 성형하중을 낮추는 것보다 소재 온도·마찰·금형 온도를 함께 고려한 공정조건 선정이 중요합니다.
열간 압출단조에서 왜 공정조건이 중요할까?
소재 온도가 너무 낮으면?
소재의 변형저항이 증가하면서 금형 내부로 소재가 유동하기 어려워지고,더 높은 성형하중이 필요할 수 있습니다.
온도를 계속 높이면?
성형하중은 감소할 수 있지만 Punch와 Die의 온도가 상승하여금형의 열적 부담이 증가할 수 있습니다.
마찰조건까지 달라진다면?
소재 유동과 성형하중이 다시 달라지기 때문에 온도와 마찰을독립적으로 판단하기 어렵습니다.
연구 대상: 비대칭 형상의 정밀 압출단조
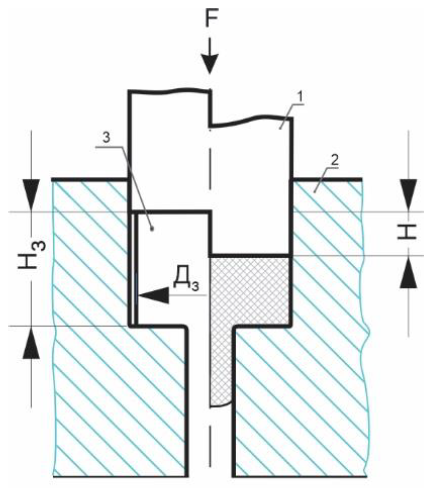
연구에서는 건축용 커튼월에 사용되는 비대칭 하중 지지 부품을 대상으로
C45 탄소강 원형 소재를 한 번의 성형 공정으로 제조하는 정밀 압출단조 공정을 검토했습니다.
| 항목 | 조건 |
|---|---|
| 소재 | C45 Carbon Steel |
| 초기 소재 | Ø40 × 25 mm |
| 금형 온도 | 250°C |
| Punch Speed | 0.15 m/s |
| 해석 | 3D Precision Extrusion Forging |
QForm에서 무엇을 확인했을까?
3D 금형과 소재 모델을 이용하여 금형 충전 상태뿐 아니라
유효변형률, 응력, 소재 유동 및 성형하중 변화를 분석했습니다.
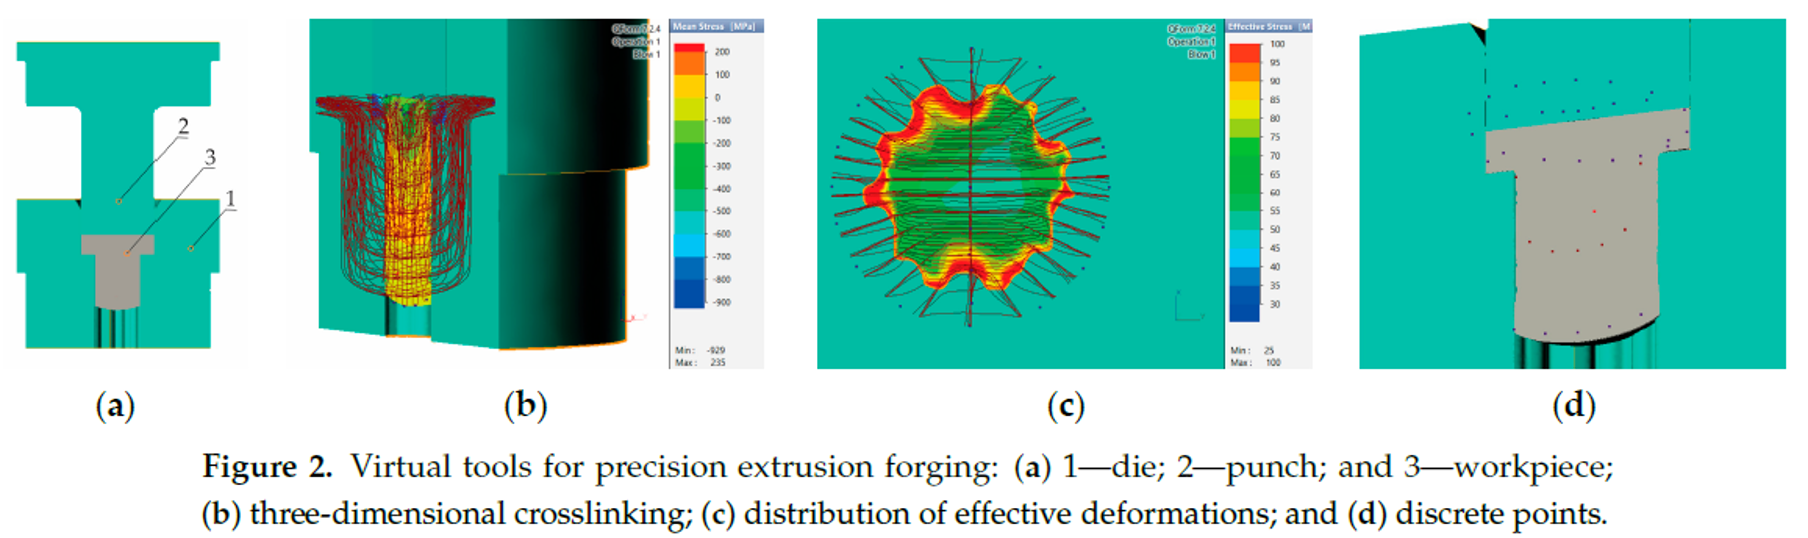
금형 충전
비대칭 형상에서도 소재가 금형의 변형 공간을 적절하게 충전하는지 확인합니다.유효변형률
제품 내부의 변형 집중 영역과 위치별 변형 불균일성을 확인합니다.성형하중
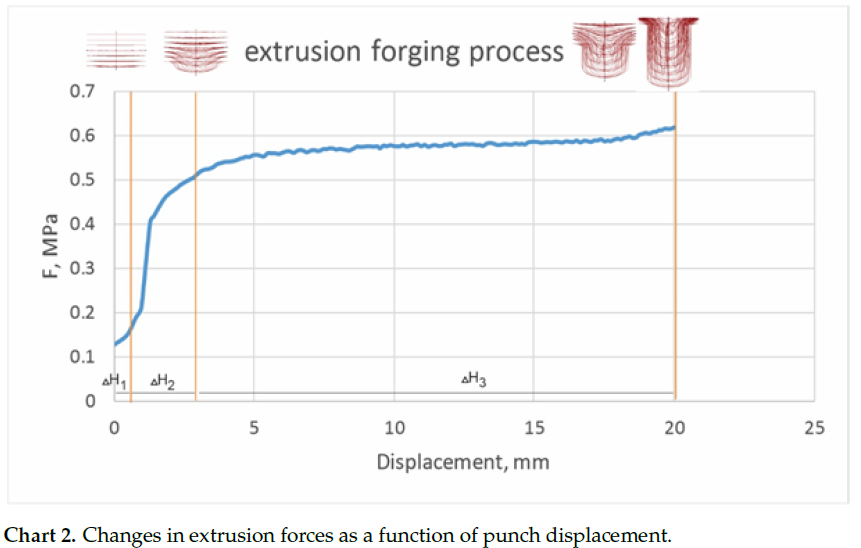
Punch Stroke에 따른 하중 변화를 확인하여 공정 단계와 최대 성형하중을 평가합니다.성형하중을 보면 공정의 3단계가 보인다
Punch 변위에 따른 성형하중을 분석하면 정밀 압출단조 과정은
크게 세 단계로 구분됩니다.
| 단계 | 특징 |
|---|---|
| Stage 1 | Punch 변위 약 0.86 mm까지 초기 소재가 압축되고 금형 내부로 유동하기 시작합니다. |
| Stage 2 | 약 3.37 mm까지 소재가 금형 공간을 충전하면서 성형하중이 급격하게 증가합니다. |
| Stage 3 | 본격적인 압출이 진행되며 하중은 완만하게 증가하다가 공정 마지막에 다시 상승합니다. |
어떤 조건을 비교했을까?
연구에서는 변수의 영향을 명확하게 확인하기 위해
소재 온도와 마찰조건을 두 개의 Module로 나누어 분석했습니다.
Module 1 · 소재 온도850°C950°C 1050°C 1150°C |
Module 2 · 마찰계수μ = 0.15 · Glassμ = 0.40 · Graphite + Water μ = 0.70 · Saline Solution |
분석 방법
Module 1에서는 마찰조건을 고정하고 소재 온도의 영향을,Module 2에서는 850°C와 1050°C 조건에서 서로 다른 마찰계수의 영향을 비교했습니다.
성형 중 소재 온도는 균일하지 않다
성형 과정에서는 모든 영역의 온도가 동일하게 변하지 않았습니다.
소재가 강하게 변형되는 영역에서는 온도가 상승한 반면,
Punch와 Die 주변의 유동이 적은 영역에서는 냉각이 나타났습니다.
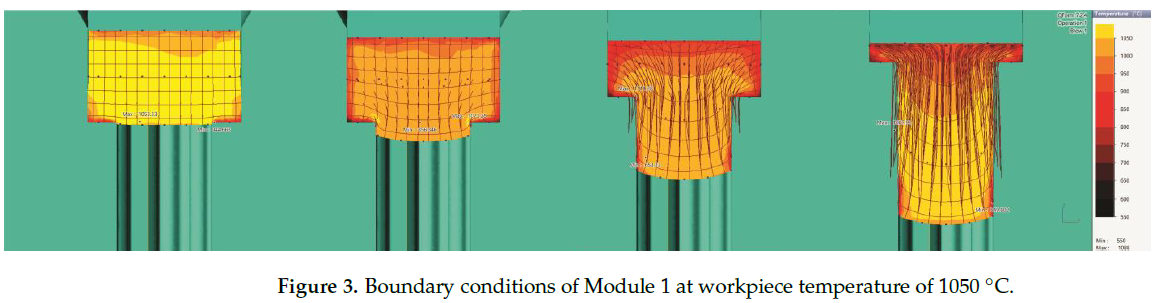
변형 집중 영역
강한 소성변형과 마찰이 발생하는 영역에서는 성형 중 소재 온도가 상승합니다.금형 접촉 영역
유동이 적고 상대적으로 차가운 금형과 접촉하는 영역에서는 소재 온도가 감소하며,공정 종료 시 소재 하단부에서 가장 큰 냉각이 관찰되었습니다.
초기 소재 온도에 따라 얼마나 달라졌을까?
| 초기 소재 온도 | 최대 온도 | 최소 온도 |
|---|---|---|
| 850°C | 961.55°C | 542.33°C |
| 950°C | 1018.73°C | 579.56°C |
| 1050°C | 1091.20°C | 614.90°C |
| 1150°C | 1177.91°C | 661.71°C |
주목할 점
모든 초기 온도 조건에서 국부적인 온도 상승이 나타났으며,특히 850°C 조건에서 초기 온도 대비 가장 큰 온도 증가가 확인되었습니다.
소재 온도를 높이면 성형하중은 낮아진다
소재 온도를 850°C에서 1150°C까지 높여가며 비교한 결과,
초기 소재 온도가 높아질수록 필요한 압출단조 하중은 감소했습니다.

850°C비교 조건 중 가장 높은 성형하중이 필요했습니다. |
1150°C소재의 변형저항 감소로 가장 낮은 성형하중이 나타났습니다. |
그렇다면 온도는 높을수록 좋을까?
성형하중만 보면 높은 소재 온도가 유리합니다.
하지만 논문에서는 동시에 Punch와 Die의 온도 상승을 중요한 문제로 지적했습니다.
소재 온도 ↑변형저항 감소성형하중 감소 소재 유동 용이 |
하지만...금형 온도 상승접촉면 열부하 증가 금형 마모 위험 증가 |
핵심
최적 소재 온도는 단순히 성형하중이 가장 낮은 조건이 아니라,제품 충전성과 금형의 열적 부담까지 함께 고려하여 결정해야 합니다.
마찰조건도 성형하중을 크게 바꾼다
두 번째 분석에서는 850°C와 1050°C 조건에서
마찰계수 0.15, 0.40, 0.70을 적용하여 성형하중 변화를 비교했습니다.
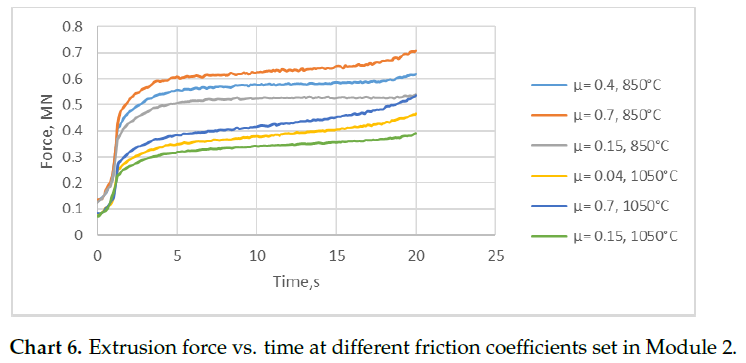
마찰계수가 높아지면
금형과 소재 사이에서 유동 저항이 증가하여 더 높은 성형하중이 필요합니다.실제 생산에서는
Graphite + Water 윤활조건을 사용했으며,각 소재 투입 전 금형에 윤활제를 분사하는 방식으로 공정이 구성되었습니다.
윤활만으로 금형 온도를 해결할 수 있을까?
윤활제는 금형과 소재 사이의 마찰조건을 조절하고 금형의 열을 일부 제거하지만,
반복 생산으로 금형에 높은 열이 축적되면 접촉면의 추가적인 온도 상승을
완전히 방지하기 어렵습니다.
높은 금형 온도
반복 성형 과정에서 열이 축적되면 금형 접촉면의 국부적인 과열 가능성이 증가합니다.공정조건의 균형
따라서 소재 가열온도, 윤활조건, 성형속도 및 금형 온도를하나의 시스템으로 보고 공정조건을 결정하는 것이 중요합니다.
해석에서 끝나지 않고 실제 생산에 적용
QForm을 이용해 검토한 공정조건은 실제 자동화 생산라인에 적용되었습니다.
소재 가열부터 금형 투입, 성형, 제품 배출 및 윤활까지 Robot을 이용해 자동화했습니다.
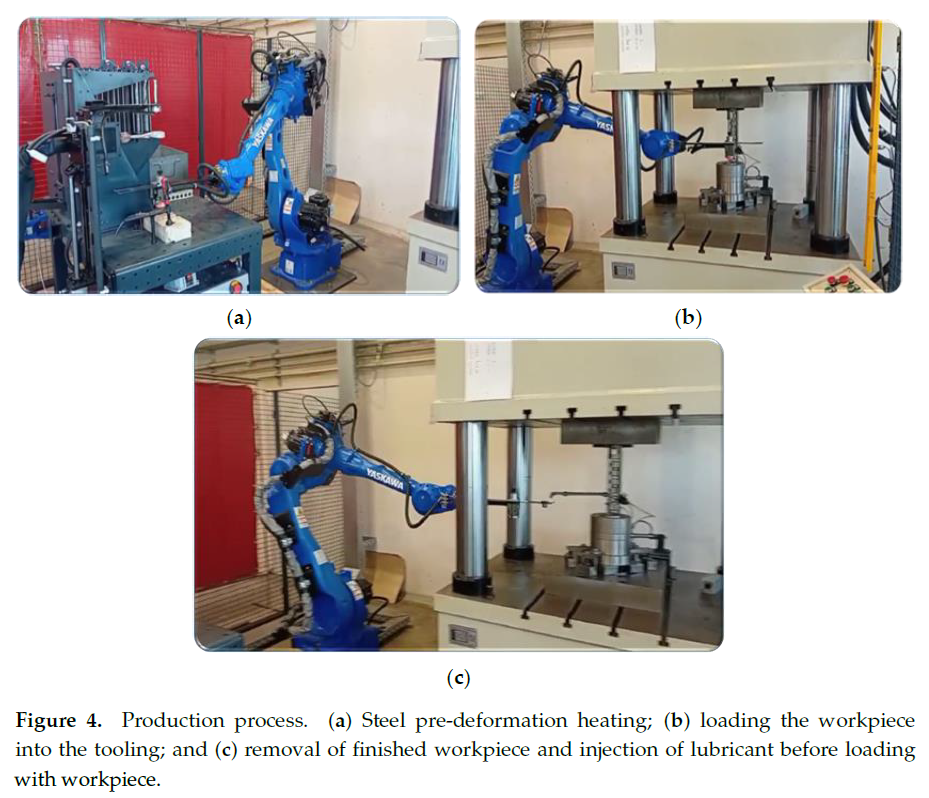
| 01 | Robot을 이용해 소재를 Induction Heater에 위치 |
|---|---|
| 02 | 소재를 목표 온도까지 가열 |
| 03 | 가열된 소재를 금형 내부에 투입 |
| 04 | Press Stroke 및 정밀 압출단조 수행 |
| 05 | 완성된 제품을 Robot으로 배출 |
| 06 | 다음 소재 투입 전 금형에 윤활제 분사 |
Cycle Time
소재 취출 → 가열 → 금형 투입 → 성형 → 제품 배출 → 윤활까지전체 생산 Cycle은 약 70초였습니다.
실무에서는 무엇을 확인해야 할까?
| 검토 항목 | 확인 포인트 |
|---|---|
| 소재 온도 | 충전성 확보와 성형하중 감소에 필요한 적정 온도 |
| 성형하중 | Press Capacity 및 공정 후반부 최대하중 |
| 마찰 / 윤활 | 소재 유동, 성형하중 및 금형 접촉면의 열 발생 |
| 금형 온도 | 반복 생산에 따른 열 축적과 국부 과열 가능성 |
| 소재 유동 | 비대칭 형상의 완전 충전 여부와 변형 집중 영역 |
QForm 해석은 이렇게 활용할 수 있습니다
공정 설계소재 온도와 성형속도를 변경하면서충전성과 최대 성형하중을 비교할 수 있습니다. |
금형 설계비대칭 형상에서 소재 유동과 변형 집중 영역을 확인하여금형 형상을 사전에 검토할 수 있습니다. |
생산 기술윤활조건과 소재 온도 변화가Press Load 및 금형 열부하에 미치는 영향을 비교할 수 있습니다. |
품질 관리실제 생산 전에 미충전이나 과도한 변형과 같은품질 위험요인을 해석에서 사전 검토할 수 있습니다. |
이번 논문에서 주목할 점
01. 소재 온도 ↑ → 성형하중 ↓
초기 소재 온도가 높아질수록 변형에 필요한 압출단조 하중은 감소했습니다.02. 하지만 금형의 열부하는 증가
높은 소재 온도는 Punch와 Die의 온도 상승으로 이어질 수 있으므로성형하중만을 기준으로 온도를 결정해서는 안 됩니다.
03. 마찰조건도 반드시 함께 고려
소재 온도뿐 아니라 윤활과 마찰조건에 따라소재 유동과 필요한 성형하중이 달라집니다.
04. 해석 결과를 실제 생산에 적용
QForm에서 검토한 공정조건을 실제 자동화 정밀 압출단조 생산에 적용했으며,논문에서는 해석과 실제 생산 결과가 잘 일치했다고 보고했습니다.
실무 메시지
열간 압출단조의 최적 조건은 단순히 “잘 채워지고 하중이 낮은 조건”이 아닙니다.소재 온도, 소재 유동, 마찰, 윤활, 성형하중 그리고 금형의 열적 부담을
함께 고려하여 공정 Window를 설정하는 것이 중요합니다.
문의 및 상담
(주)CAE테크놀러지
전화: 02-2658-5695
이메일: info@caetech.co.kr
#QForm #QFormUK #단조해석 #열간단조 #압출단조 #정밀단조 #PrecisionForging #단조 #Forging #ExtrusionForging #C45 #탄소강 #carbonsteel #성형하중 #formingload #소재온도 #temperature #workpiece #금형온도 #die #마찰계수 #friction #frictioncoefficient #윤활 #lubricants #소재유동 #materialflow #금형설계 #diedesign #공정설계 #processdesign #ForgingSimulation #simulation #FEA #FEM #CAE #CAE테크놀러지